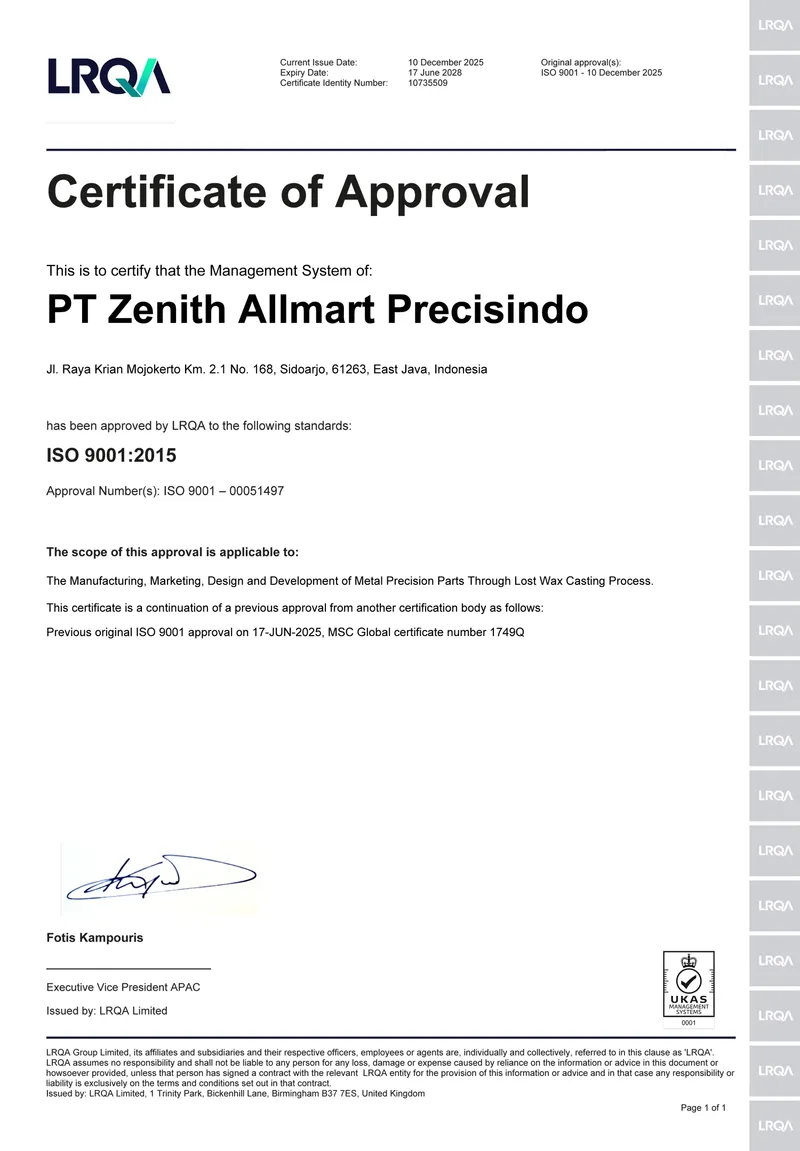
企業ニュース • 品質認証 3 min read 2026 Corporate Announcement ISO 9001:2015およびPED 2014/68/EU認証機関をLRQAへ移行・統合 世界的認証機関LRQA(UKAS・ACCREDIA認定)のもとで国際品質マネジメントと欧州圧力機器指令(CE)の監査体制を統合強化。 PT Zenith Allmart Precisindoは、ISO 9001:2015および欧州圧力機器指令(PED 2014/68/EU 附属書I 4.3)の認証機関をLRQAへ移行いたしました。LRQA ISO 9001認証(番号:ISO 9001 – 00051497)は発効済みであり、来月にはPED正式証明書およびLRQA PEDロゴが発行される予定です。 重要仕様ポイント: ✔ LRQAによるISO 9001:2015認証取得済み(承認番号:ISO 9001 – 00051497、UKAS 0001&ACCREDIA認定) ✔ PED 2014/68/EU 附属書I 4.3もLRQAへ移行完了(正式証明書およびロゴは来月発行予定) 専門技術論文の全文を読む(詳細展開) By: PT
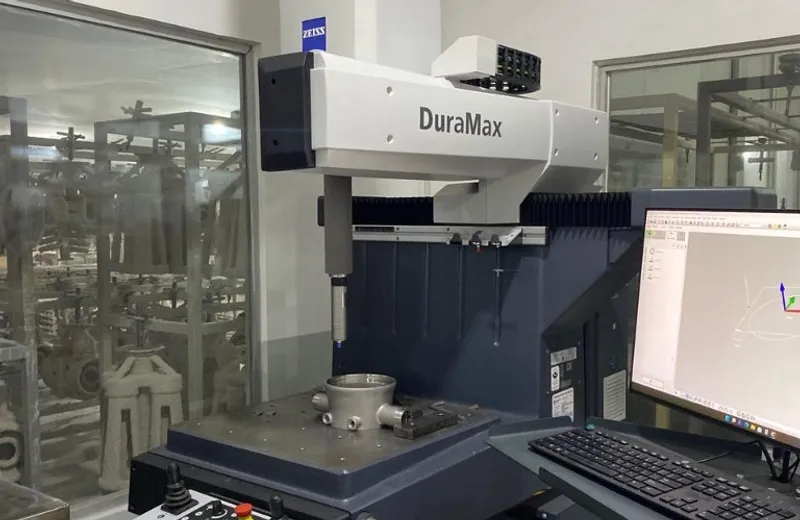
企業ニュース • 3次元測定投資 3 min read Early 2026 Investment 2026年初頭、独ZEISS製「DuraMax」高精度3次元測定機(CMM)を新規導入 測定精度1.9µmを誇るドイツ・カールツァイス製CNC 3次元測定機を増設し、ミツトヨCMMとの2台体制で幾何公差(GD&T)保証を強化。 2026年初頭、PT ZAPは独ZEISS(カールツァイス)製CNC 3次元測定機「DuraMax」を新設稼働いたしました。既存のミツトヨ製CMMとの併用により、5軸CNC加工部品や複雑鋳造品の3次元幾何公差(GD&T)検査能力を倍増させ、1.9µmの高精度保証を実現します。 重要仕様ポイント: ✔ 2026年初頭に新設稼働:独カールツァイス(ZEISS)製CNC 3次元測定機「DuraMax」 ✔ 最大許容長さ測定誤差 1.9 µm + L/300 のサブミクロン級3Dスキャニング精度 専門技術論文の全文を読む(詳細展開) By: PT
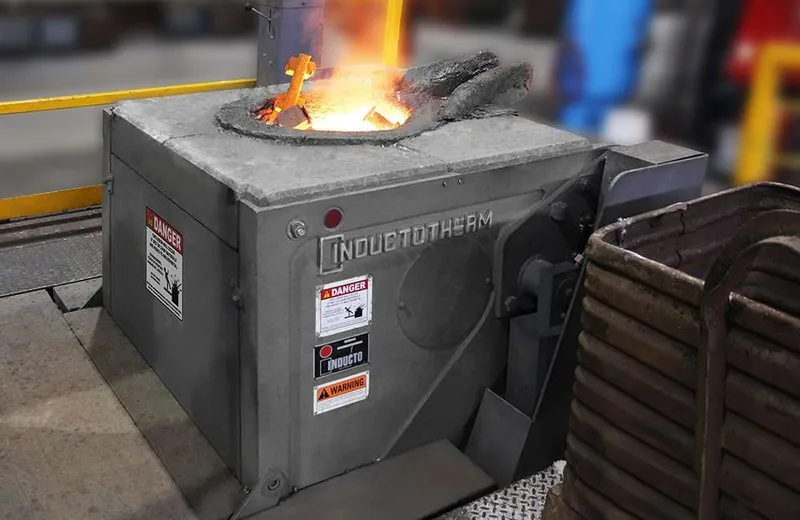
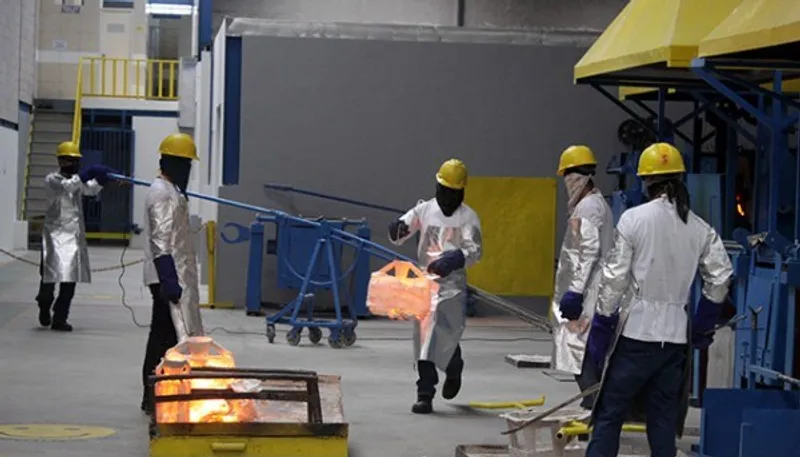
企業ニュース • 溶解設備投資 3 min read Q4 2025 Investment 2025年第4四半期、安全性と省エネ効率を高める最新世代「Inductotherm」高周波誘導溶解炉を導入 月産80トンの精密鋳造溶解ラインに最新世代300kg Inductotherm誘導溶解炉を増設し、作業安全性・熱効率・溶湯清浄度を大幅向上。 2025年第4四半期(Q4)、PT ZAPは最新世代の300kg Inductotherm高周波誘導溶解炉を導入・稼働いたしました。高度な漏電・地絡保護インターロック機構と高効率インバータ電源を備え、ISO 45001に基づく作業安全性の向上、溶解エネルギー効率(kWh/t)の改善、および二相ステンレス鋼や高合金鋼の溶湯清浄度向上を実現しています。 重要仕様ポイント: ✔ 2025年第4四半期に稼働開始:最新世代300kg Inductotherm高周波誘導溶解炉 ✔ 地絡検知システムと油圧傾動インターロックによりISO 45001労働安全衛生水準を大幅強化 専門技術論文の全文を読む(詳細展開) By: PT
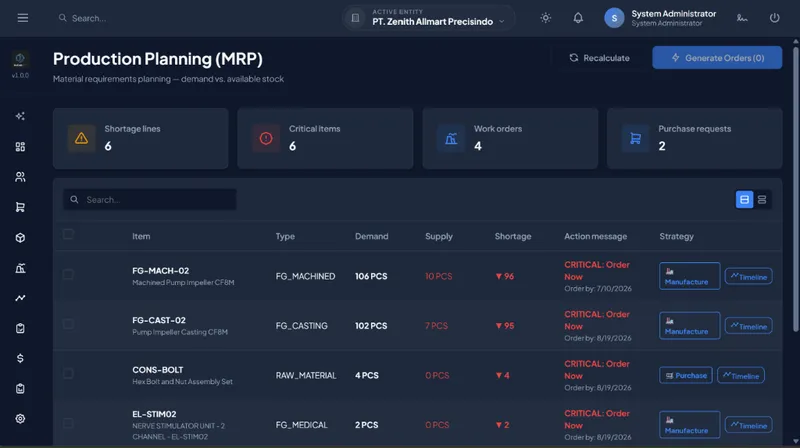
企業ニュース • 次世代ERP導入 4 min read 2027 Strategic Rollout 2027年の全面稼働に向けた独自開発「Cast ERP(ZENITH ERP & AI ZEN)」導入推進 溶解から出荷検査証明書(EN 10204 3.1)まで11工程を完全追跡する鋳造・CNC特化型「Cast ERP」とAIナレッジ管理システム(KMS)の2027年工場全面導入。 2025年より自社開発を推進し2027年の全面本稼働を予定している「Cast ERP(ZENITH ERP & AI ZEN)」は、ワックスツリー組立、ロボットシェルコーティング、溶解ヒートバッチ、熱処理履歴、5軸CNC加工、CMM/OES品質検査ゲートを一元管理し、100%デジタルなロット追跡を実現します。 重要仕様ポイント: ✔ 2025年からの自社開発を経て2027年に工場全面導入される独自「Cast ERP」システム ✔ ワックス・シェル積層回数・溶解チャージ・熱処理・CNC検査の11工程バーコード完全追跡 専門技術論文の全文を読む(詳細展開) By: PT
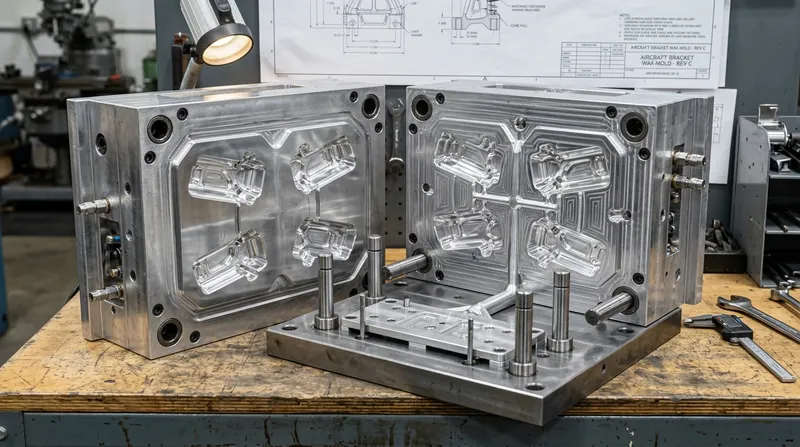
鋳造基礎工学 6 min read November 2021 / Updated 2026 ロストワックス精密鋳造における金型(Tooling)とは?ワックス射出金型の設計と製造 アルミ・鋼製ワックス射出金型、熱収縮率補正計算、自動多キャビティ金型技術の完全解説。 金型(Tooling)は精密鋳造の根幹です。航空機グレードのアルミや工具鋼を高精度5軸CNC加工し、溶融金属の凝固収縮を見越した精密なワックスパターンを射出成形します。 重要仕様ポイント: ✔ 6061-T6アルミ合金またはH13焼入れ工具鋼による高精度CNC金型切削 ✔ 金属収縮率補正:1.5%〜2.5%の体積収縮をCAD設計段階で完全計算 専門技術論文の全文を読む(詳細展開) By: PT
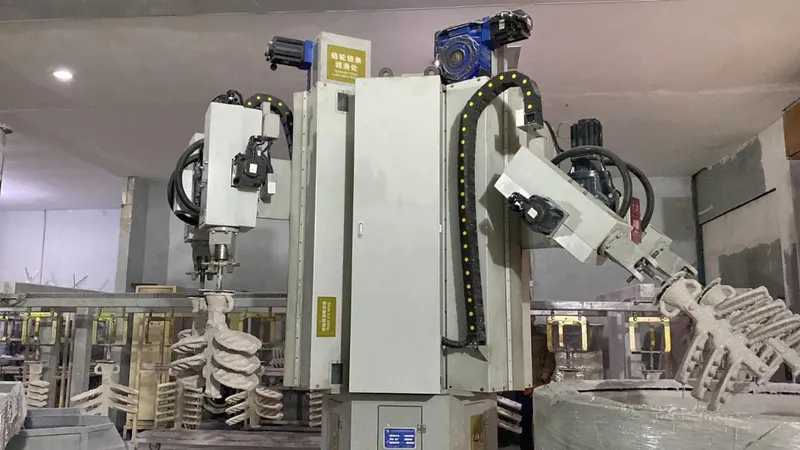
セラミックシェル成形 7 min read September 2021 / Updated 2026 ロストワックス鋳造用セラミックシェルの製作:スラリー浸漬とロボットスタッココーティング コロイダルシリカとジルコン・溶融シリカ砂による多層コーティングで1650℃の溶湯に耐える高強度耐火シェルを自動成形。 セラミックシェルは極限温度の溶湯を保持します。PT ZAPはロボットアームによる6〜8層の精密自動コーティングラインを稼働させ、超平滑な鋳肌と高耐圧強度を実現しています。 重要仕様ポイント: ✔ 6軸ロボットアームによる均一なスラリー塗布(膜厚のバラツキを完全排除) ✔ ジルコンフラワー初層コーティングによる超平滑鋳肌(Ra 3.2 µm達成) 専門技術論文の全文を読む(詳細展開) By: PT
鋳造工法比較 8 min read November 2020 / Updated 2026 ロストワックス精密鋳造 vs 砂型鋳造:寸法公差・表面粗度・トータルコスト比較 二次切削加工費を劇的に削減し、ISO 8062 CT4〜CT6の高精度と薄肉複雑形状を実現するロストワックス精密鋳造のメリット。 砂型鋳造が大物・粗形状向けであるのに対し、ロストワックス精密鋳造はニアネットシェイプ成形、優れた鋳肌(Ra 3.2 µm)、最薄1.5mmの薄肉構造を実現し、後工程の切削工数を最大40%削減します。 重要仕様ポイント: ✔ 寸法公差比較:ISO 8062 CT4〜CT6(精密鋳造)vs CT10〜CT12(砂型鋳造) ✔ 表面粗さ比較:Ra 3.2〜6.3 µm(精密鋳造)vs Ra 12.5〜25 µm(砂型鋳造) 専門技術論文の全文を読む(詳細展開) By: PT
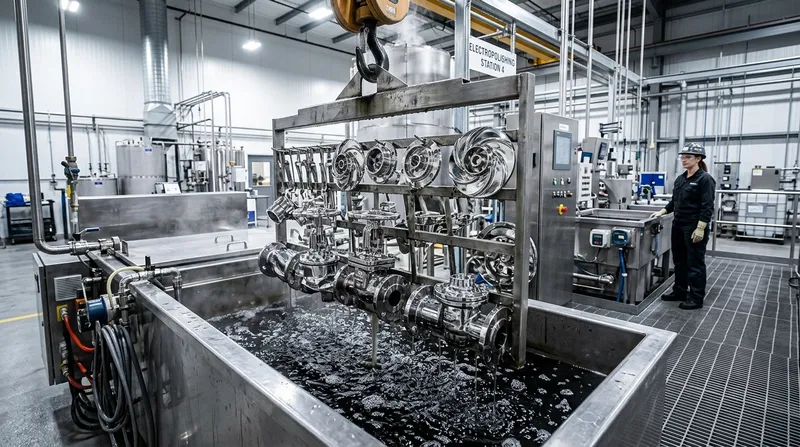
表面処理技術 6 min read August 2021 / Updated 2026 電解研磨(ElectroPolishing)とは?ステンレス鋳造品の不動態化と表面粗さRa < 0.4 µmの実現 ミクロの凸部を電気化学的に溶解し、鏡面光沢・超高耐食性・3-A / EHEDG / ISO 13485衛生基準を満たす電解研磨技術。 電解研磨(EP)は、ステンレス鋳造品(CF8M、二相ステンレス、純チタン等)の微細なバリや表面凹凸を電気化学的に除去し、表面のクロム比率(Cr2O3)を高めて表面粗さRa < 0.4 µmを達成する高度処理です。 重要仕様ポイント: ✔ 表面粗さをRa < 0.4 µm(16 µin)まで低減し、食品・医療機器の完全洗浄性を担保 ✔ 表面クロム/鉄比率(Cr/Fe > 1.5)を高め、耐孔食性・耐薬品性を飛躍的に向上 専門技術論文の全文を読む(詳細展開) By: PT
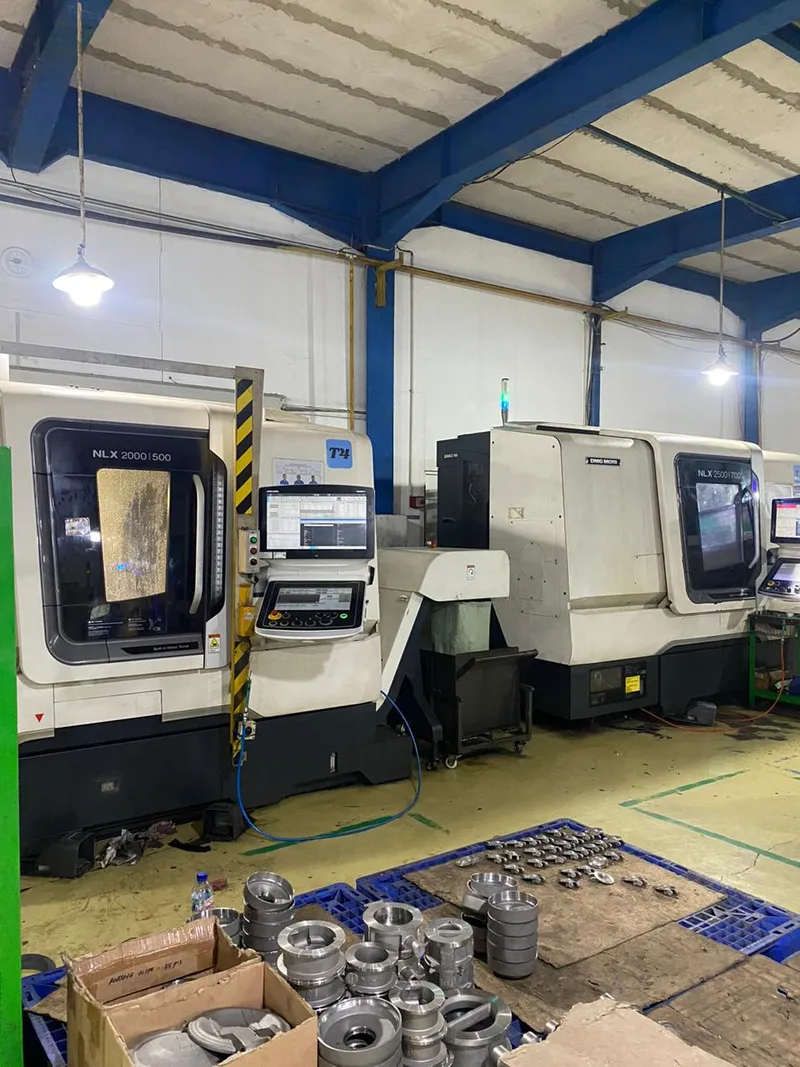
5軸CNC切削加工 7 min read December 2020 / Updated 2026 最新鋳造工場におけるCAD/CAMシミュレーションと5軸CNC精密切削加工 5軸DMG MORIマシニングセンタおよびシチズン製スイス型自動旋盤を鋳造と直結し、即組付け可能な完成品部品を一貫供給。 鋳造単体では真のソリューションになりません。PT ZAPは5軸DMG MORI DMU 50やシチズン製スイス型自動旋盤を含む30台の社内CNC設備を保有し、±0.005mmの超精密幾何公差を実現しています。 重要仕様ポイント: ✔ 5軸DMG MORI、横型・立型MC、シチズン製スイス型旋盤など計30台の自社CNC設備 ✔ CAD/CAMシミュレーションによる工具干渉防止と最適切削パスの事前検証 専門技術論文の全文を読む(詳細展開) By: PT
3D三次元測定・品質保証 6 min read February 2021 / Updated 2026 精密鋳造における3D三次元測定機(Mitutoyo & ZEISS)と幾何公差(GD&T)検査 三次元測定機と光学スキャナにより、幾何公差(GD&T)、真位置度、CADデータ比較カラーマップを全数検証しゼロディフェクトを達成。 PT ZAPはミツトヨ製CNC 3次元測定機(CMM)およびZEISS光学スキャナを駆使し、複雑な幾何公差(GD&T)やCAD対比検証を徹底。EN 10204 3.1検査証明書を発行します。 重要仕様ポイント: ✔ ミツトヨ製CNC 3次元測定機(CMM)による測定精度1.7 µmの高精度スキャン ✔ ZEISS光学式3DスキャンによるCADデータ対比カラーコンター図(偏差可視化) 専門技術論文の全文を読む(詳細展開) By: PT
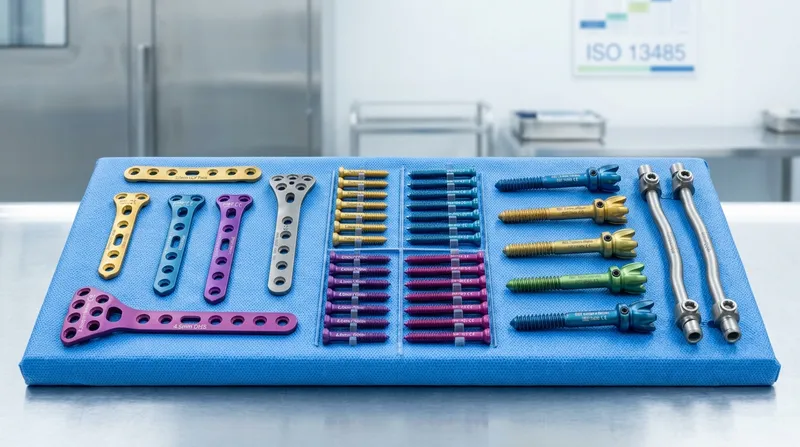
医療機器技術 7 min read November 2018 / Updated 2026 医療用インプラントのための精密ロストワックス鋳造(ZENMED+ & ISO 13485) インドネシアにおける医療グレード純チタン・チタン合金・316LVM製整形外科骨折治療プレート、脊椎固定器具、手術器具の製造。 PT ZAPの医療専門部門ZENMED+では、ISO 13485認証のもと、整形外科用骨折プレート、骨スクリュー、脊椎固定システムを高純度真空溶解、5軸スイス型CNC切削、クリーンルーム包装にて一貫生産しています。 重要仕様ポイント: ✔ 医療機器品質マネジメントシステム ISO 13485:2016 認証取得工場 ✔ 生体適合性認定合金:ASTM F136 Ti-6Al-4V ELI(チタン合金)およびASTM F138 316LVM 専門技術論文の全文を読む(詳細展開) By: PT
非破壊検査(NDT) 7 min read March 2021 / Updated 2026 ロストワックス精密鋳造における非破壊検査(NDT):浸透探傷(PT)・超音波(UT)・磁粉探傷(MT) 社内レベルII有資格技術者による検査体制で、内部欠陥のない健全な耐圧境界とPED 2014/68/EU適合を保証。 バルブ、鉄道、エネルギー分野の重要保安部品には厳格な非破壊検査が不可欠です。PT ZAPは液体浸透探傷(PT/LPT)、超音波探傷(UT)、磁粉探傷(MT)を社内完備し、ASTMおよびISO規格に基づく全数検査を行っています。 重要仕様ポイント: ✔ 蛍光・染色浸透探傷試験(PT/LPT)による微細表面クラック検査(ASTM E1417 / ISO 3452) ✔ 超音波探傷試験(UT)による内部引け巣・欠陥の精密検出(ASTM A609準拠) 専門技術論文の全文を読む(詳細展開) By: PT
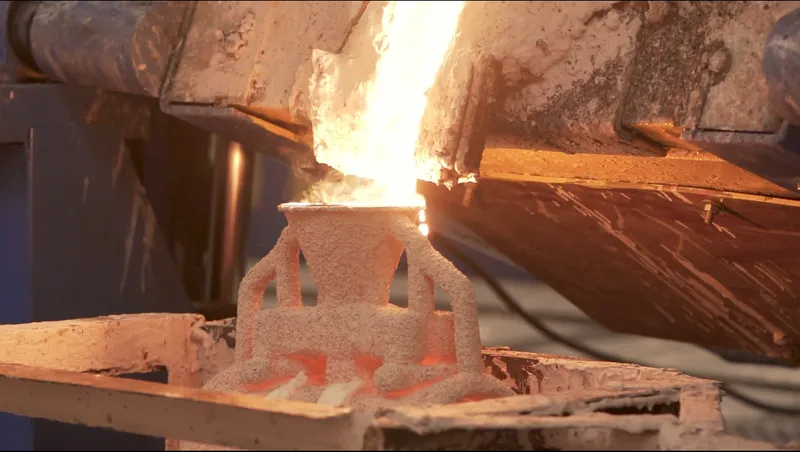
鋳造基礎工学 6 min read August 2021 / Updated 2026 鋳鋼の注湯(Pouring)プロセスとは?重力注湯法とセラミックシェルの予熱温度管理 高周波誘導炉からの出湯、取鍋注入、セラミックフィルターの活用、および700℃以上のシェル予熱が湯境いやガス欠陥を防ぐ機構を徹底解説。 溶融鋼をセラミックシェル型へ流し込む注湯工程は、精密鋳造における最重要局面です。PT ZAPではセラミックフォームフィルターを備えた制御型重力注湯法を採用し、シェル型を700℃以上に予熱することで、肉厚1.5mmの薄肉部まで乱流酸化を起こさず完全充填を実現します。 重要仕様ポイント: ✔ 最高1650℃対応のInductotherm社製高周波誘導溶解炉 ✔ ガス燃焼式キルンによる700℃〜900℃の精密シェル予熱 専門技術論文の全文を読む(詳細展開) By: PT
計測・品質管理 7 min read October 2021 / Updated 2026 鋳造欠陥解析:ガスブローホール、引け巣(Shrinkage)の発生原因と抜本的防止策 開口引け巣(Pipe型・陥没型)と内部微小引け巣の違い、溶鋼中のガス溶解度メカニズム、指向性凝固による完全欠陥ゼロ化アプローチを解説。 ブローホールと引け巣は金属鋳造における2大重要欠陥です。ガス気孔は溶鋼凝固時の急激なガス溶解度低下から発生し、引け巣は液相から固相への体積収縮不足から生じます。脱ガス処理、脱酸剤選定、熱モジュール計算によるPT ZAPの欠陥撲滅ノウハウを公開します。 重要仕様ポイント: ✔ X線透過試験(RT)および浸透探傷(PT)によるガス気孔と引け巣の識別 ✔ チルボフ計算に基づく押湯設計:モジュール比 M(押湯) > 1.2 x M(製品) 専門技術論文の全文を読む(詳細展開) By: PT
鋳造基礎工学 6 min read November 2021 / Updated 2026 精密鋳造における湯道・押湯(Gating System)の設計と熱モジュール計算 乱流を起こさない層流溶湯充填設計、加圧型・非加圧型ゲート比率の決定、および指向性凝固を促す最適な湯口・堰の配置技術。 湯道系の設計不良は溶湯の空気巻き込み、スラグ混入、湯口ネック部の早期凝固を招きます。流体力学的な流動解析とチルボフ(Chvorinov)の熱モジュール計算に基づき、PT ZAPはツリーから製品の最厚肉部へ確実な溶湯補給ルートを確立しています。 重要仕様ポイント: ✔ 乱流を防止する非加圧ゲート断面積比(1:2:2)の流動設計 ✔ 渦流と空気吸引を防ぐテーパ形状の湯口(Sprue)エンジニアリング 専門技術論文の全文を読む(詳細展開) By: PT
冶金学・特殊鋼 8 min read January 2022 / Updated 2026 精密鋳造における鋼種分類:化学組成、金属組織、熱処理選定ガイド 炭素鋼(WCB)、オーステナイト系ステンレス鋼(CF8/CF8M)、二相鋼(Duplex 4A/5A)、ニッケル基超合金のASTM/DIN規格対応と金属組織解説。 最適な鋳鋼材質の選定には耐食性指数(PREN)、引張強度、溶接性、コストの厳密なトレードオフ分析が不可欠です。ASTM A351 CF8M、A216 WCB、二相鋼2205(4A)、17-4PH析出硬化鋼の溶製と、発光分光分析器(OES)によるロット管理体制を徹底解説。 重要仕様ポイント: ✔ 耐孔食性指数PREN計算式:Cr + 3.3(Mo + 0.5W) + 16N による局所耐食性評価 ✔ CF8Mにおけるフェライト数(FN 8〜18)制御による高温割れ防止 専門技術論文の全文を読む(詳細展開) By: PT