Zum Hauptinhalt springen
ISO 9001:2015 • PED 2014/68/EU (CE Marking)
FACHBLOG • WISSENSDATENBANK FEINGUSS & CNC

Fachblog & DFM-Kompetenzzentrum

Detaillierte technische Veröffentlichungen, Richtlinien für fertigungsgerechtes Konstruieren (DFM), Werkzeugbau und werkstoffkundliche Leitfäden von den Gießerei- und Zerspanungsingenieuren von PT ZAP Indonesien.

#InvestmentCasting #5AxisCNC #ToolingMolds #ElectroPolishing #3DMetrology #ISO13485 #IndonesiaManufacturing
ISO 9001:2015 & PED 2014/68/EU Zertifizierungen zu LRQA überführt
Unternehmensnews • Qualität
3 min read 2026 Corporate Announcement

ISO 9001:2015 & PED 2014/68/EU Zertifizierungen zu LRQA überführt

Konsolidierung von Qualitätsmanagement und europäischer Druckgeräterichtlinie unter der weltweit anerkannten Zertifizierungsstelle LRQA (UKAS & ACCREDIA akkreditiert).

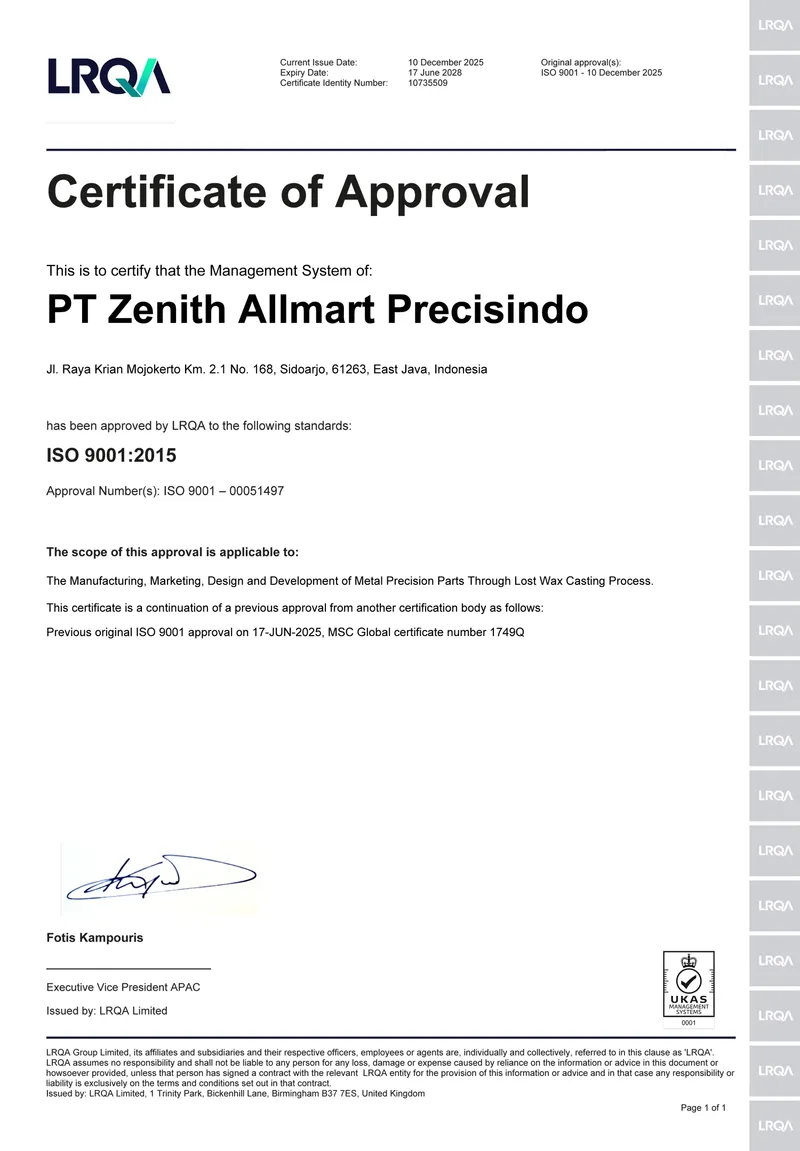
PT Zenith Allmart Precisindo hat sowohl die ISO 9001:2015 als auch die PED 2014/68/EU Anhang I, 4.3 Zertifizierung zu LRQA überführt. Das LRQA ISO 9001:2015 Zertifikat (Nr. ISO 9001 – 00051497) ist aktiv; das offizielle LRQA PED-Zertifikat samt Logo folgt im kommenden Monat.

Wichtige Spezifikationen:
  • ✔ ISO 9001:2015 zertifiziert durch LRQA (Zulassungs-Nr. ISO 9001 – 00051497, UKAS 0001 & ACCREDIA)
  • ✔ PED 2014/68/EU Anhang I, 4.3 zu LRQA überführt (Zertifikat & Logo erscheinen nächsten Monat)
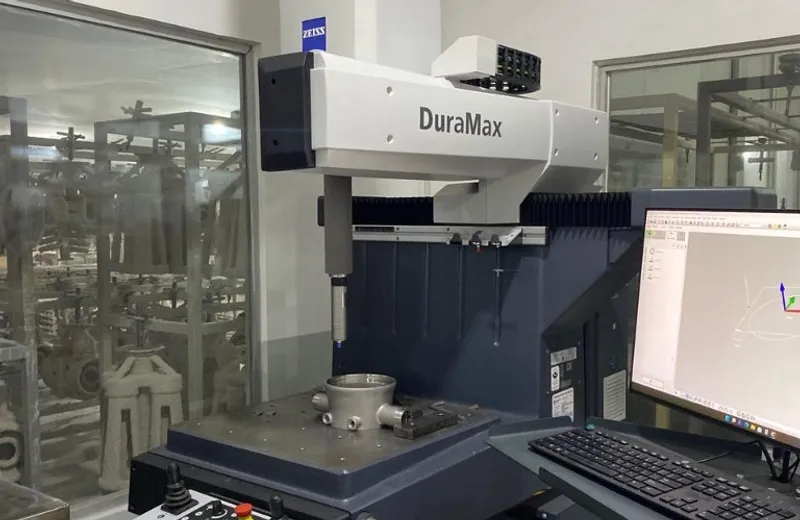
Neue ZEISS DuraMax 3D-KMG-Messtechnik-Investition Anfang 2026
Unternehmensnews • Messtechnik
3 min read Early 2026 Investment

Neue ZEISS DuraMax 3D-KMG-Messtechnik-Investition Anfang 2026

Erweiterung unseres Messlabors um das deutsche CNC-Koordinatenmessgerät ZEISS DuraMax mit 1,9 µm Messgenauigkeit für höchste GD&T-Präzision.

Anfang 2026 hat PT ZAP ein neues CNC-3D-Koordinatenmessgerät vom Typ ZEISS DuraMax in Betrieb genommen. Zusammen mit unserem Mitutoyo-KMG verdoppelt diese Investition unsere Prüfkapazität und sichert Form- und Lagetoleranzen bis 1,9 µm.

Wichtige Spezifikationen:
  • ✔ Inbetriebnahme Anfang 2026: Deutsches CNC-3D-Koordinatenmessgerät ZEISS DuraMax
  • ✔ Hochpräzise 3D-Scanning-Genauigkeit bis 1,9 µm + L/300
Investition in neue Inductotherm-Schmelzanlage in Q4 2025 für höhere Sicherheit & Effizienz
Unternehmensnews • Gießerei
3 min read Q4 2025 Investment

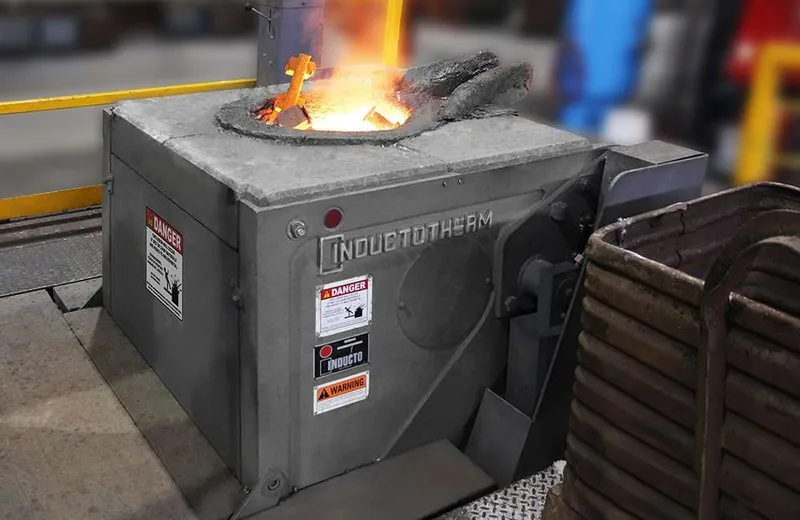
Investition in neue Inductotherm-Schmelzanlage in Q4 2025 für höhere Sicherheit & Effizienz

Modernisierung unseres 80 t/Mo Schmelzbetriebs mit einem 300-kg-Inductotherm-Hochfrequenz-Induktionsofen der neuesten Generation.

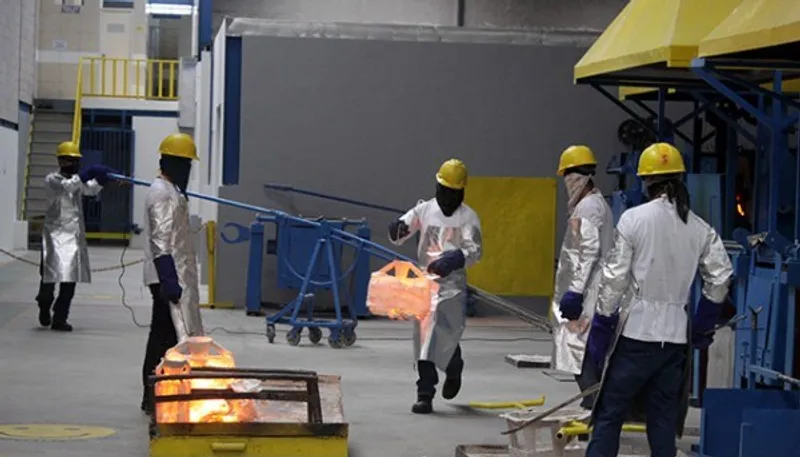
Im 4. Quartal 2025 hat PT ZAP einen neuen 300-kg-Inductotherm-Induktionsschmelzofen in Betrieb genommen. Dank modernster Sicherheitsverriegelungen, Erdschlussüberwachung und höchster Energieeffizienz steigert die Anlage den Arbeitsschutz nach ISO 45001 sowie die metallurgische Reinheit bei Edelstahl- und Duplex-Schmelzen.

Wichtige Spezifikationen:
  • ✔ Inbetriebnahme Q4 2025: 300 kg Inductotherm-Induktionsschmelzanlage der neuesten Generation
  • ✔ Maximale Arbeitssicherheit (ISO 45001) durch aktive Tiegelüberwachung und Hydraulikschutz
Implementierung unseres proprietären Cast ERP (ZENITH ERP & AI ZEN) für 2027
Unternehmensnews • Digital ERP
4 min read 2027 Strategic Rollout

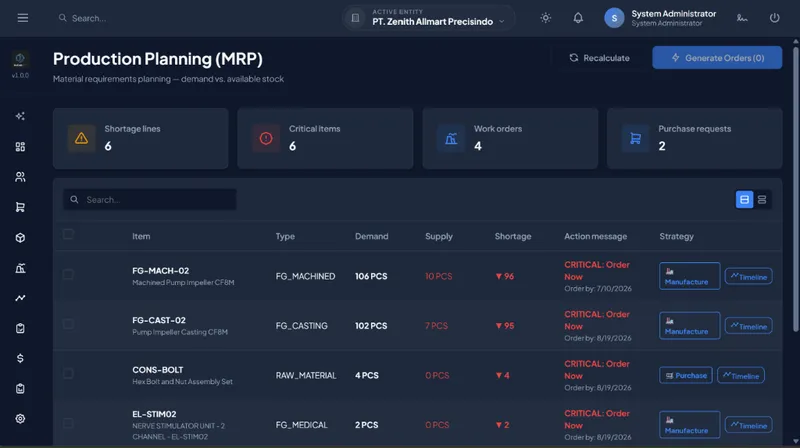
Implementierung unseres proprietären Cast ERP (ZENITH ERP & AI ZEN) für 2027

Maßgeschneidertes Gießerei- & CNC-ERP-System mit 11-stufiger Barcode-Chargengenealogie, KI-gestütztem Wissensmanagement (KMS) und automatisierten EN 10204 3.1 Prüfzeugnissen.

Seit 2025 intern entwickelt und für den werkweiten Rollout 2027 bereitgestellt, vernetzt unser proprietäres Cast ERP (ZENITH ERP & AI ZEN) alle 11 Fertigungsstufen vom Wachsbaum über die Schmelzcharge und Wärmebehandlung bis zur CNC- und KMG-Qualitätsfreigabe in Echtzeit.

Wichtige Spezifikationen:
  • ✔ Werkweite Einführung von Cast ERP in 2027 (Eigenentwicklung seit 2025)
  • ✔ 11-stufige Shopfloor-Barcode-Verfolgung von Wachs und Schalenbau bis Schmelze, Glühen & CNC-QCP
Was ist Werkzeugbau im Feinguss? Wachsspritzwerkzeuge & Formenbau
Gussgrundlagen
6 min read November 2021 / Updated 2026

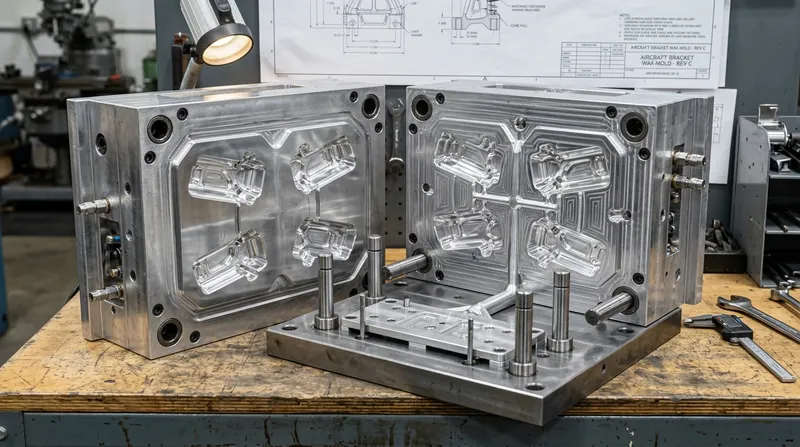
Was ist Werkzeugbau im Feinguss? Wachsspritzwerkzeuge & Formenbau

Aluminium- und Stahl-Wachsspritzwerkzeuge, Schwundberechnung und automatische Mehrkavitätenwerkzeuge.

Der Werkzeugbau ist das Fundament des Feingusses. Hochpräzise CNC-gefräste Aluminium- oder Stahlformen erzeugen wiederholgenaue Wachsmodelle unter exakter Schwindungsberücksichtigung.

Wichtige Spezifikationen:
  • ✔ CNC-gefräste Kavitäten aus Aluminium 6061-T6 oder gehärtetem Werkzeugstahl H13
  • ✔ Schwindungskompensation: 1,5% bis 2,5% volumetrische Kontraktionsberechnung
Herstellung der Keramikform im Wachsausschmelzverfahren: Slurry-Tauchbad & Roboterbesandung
Keramikschalenbau
7 min read September 2021 / Updated 2026

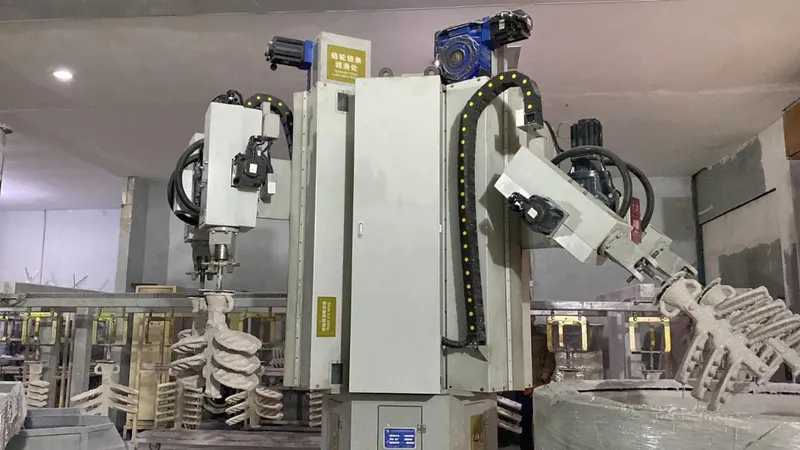
Herstellung der Keramikform im Wachsausschmelzverfahren: Slurry-Tauchbad & Roboterbesandung

Wie robotergestütztes Tauchen in kolloidaler Kieselsäure und Zirkonsand hochfeste Formen für 1650°C Schmelzen erzeugt.

Die Keramikschale hält flüssigen Stahl bei extremen Temperaturen. PT ZAP setzt auf vollautomatisierte 6- bis 8-lagige Roboterbeschichtung mit kolloidaler Kieselsäure und Zirkonsanden.

Wichtige Spezifikationen:
  • ✔ 6-Achs-Roboterarme garantieren 100% gleichmäßige Schichtdickenverteilung
  • ✔ Zirkonmehl-Erstbeschichtung erzeugt extrem glatte Gussoberflächen (Ra 3,2 µm)
Feinguss vs. Sandguss: Technische Toleranzen, Oberflächen & Wirtschaftlichkeit
Verfahrensvergleich
8 min read November 2020 / Updated 2026

Feinguss vs. Sandguss: Technische Toleranzen, Oberflächen & Wirtschaftlichkeit

Warum führende OEMs auf Feinguss setzen: Wegfall aufwendiger Zerspanung, ISO 8062 CT4-CT6 Toleranzen und filigrane Dünnwandgeometrien.

Während Sandguss für grobe Großteile geeignet ist, bietet Feinguss endkonturnahe Präzision, glatte Oberflächen (Ra 3,2 µm) und Wandstärken ab 1,5 mm — was bis zu 40% Zerspanungskosten spart.

Wichtige Spezifikationen:
  • ✔ Lineartoleranzen im Vergleich: ISO 8062 CT4-CT6 (Feinguss) vs. CT10-CT12 (Sandguss)
  • ✔ Oberflächenrauheit: Ra 3,2 - 6,3 µm (Feinguss) vs. Ra 12,5 - 25 µm (Sandguss)
Was ist Elektropolieren? Passivierung & Ra < 0,4 µm für Edelstahlguss
Oberflächenchemie
6 min read August 2021 / Updated 2026

Was ist Elektropolieren? Passivierung & Ra < 0,4 µm für Edelstahlguss

Elektrochemischer Mikroabtrag für spiegelglatte Oberflächen, überlegene Korrosionsbeständigkeit und 3-A / EHEDG / ISO 13485 Konformität.

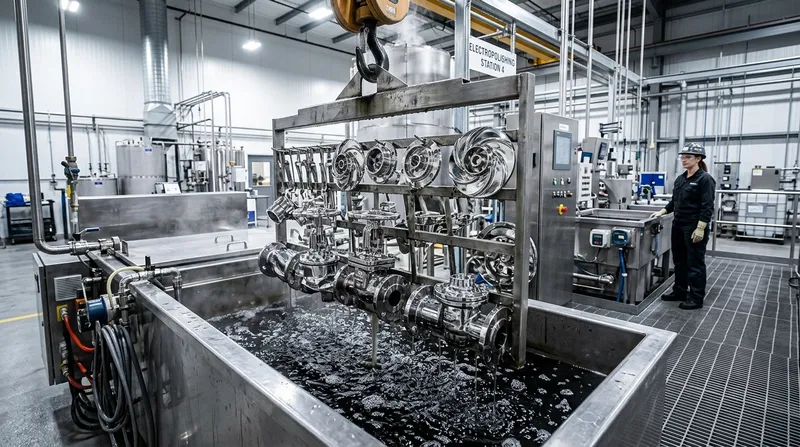
Elektropolieren ist ein elektrochemisches Verfahren zum gezielten Glätten von Edelstahl-Feingussteilen (CF8, CF8M, Duplex, Titan) unter Bildung einer hochreinen Chromoxid-Passivschicht (Ra < 0,4 µm).

Wichtige Spezifikationen:
  • ✔ Senkt die Oberflächenrauheit auf Ra < 0,4 µm für Lebensmittel- und Medizintechnik
  • ✔ Erhöht das Chrom-zu-Eisen-Verhältnis (Cr/Fe > 1,5) für maximalen Lochfraßschutz
CAD/CAM-Simulation & 5-Achs-CNC-Bearbeitung in der modernen Feingießerei
CNC-Zerspanung
7 min read December 2020 / Updated 2026

CAD/CAM-Simulation & 5-Achs-CNC-Bearbeitung in der modernen Feingießerei

Wie PT ZAP 5-Achs DMG MORI und Schweizer Drehzentren in den Gussprozess integriert, um montagefertige Bauteile direkt ans Band zu liefern.

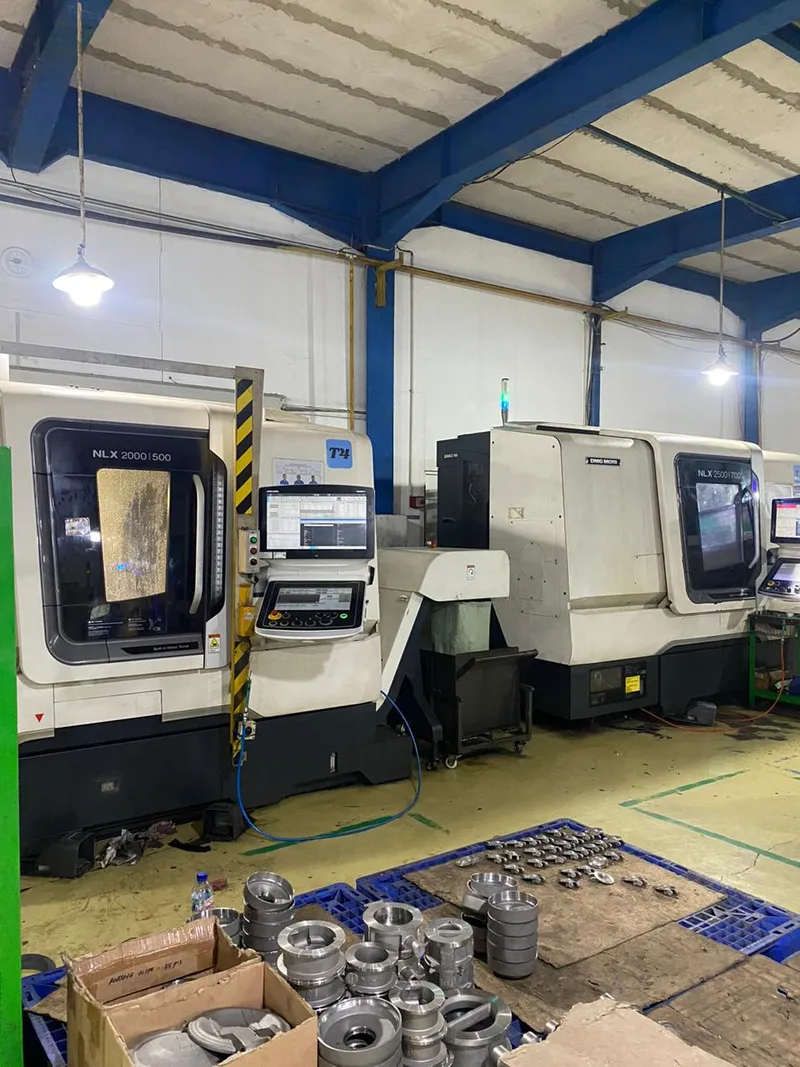
Guss ohne Präzisionsbearbeitung ist nur die halbe Lösung. PT ZAP betreibt 30 eigene CNC-Maschinen, darunter 5-Achs DMG Mori DMU 50 und Citizen Langdrehautomaten für engste Toleranzen bis ±0,005 mm.

Wichtige Spezifikationen:
  • ✔ Maschinenpark mit 30 CNC-Einheiten: 5-Achs DMG Mori, HMC, VMC und Citizen Langdreher
  • ✔ Integrierte CAD/CAM-Werkzeugwegsimulation verhindert Kollisionen und Maßabweichungen
3D-KMG & optische Messtechnik (Mitutoyo & ZEISS) in der Feinguss-Qualitätssicherung
Messtechnik & QS
6 min read February 2021 / Updated 2026

3D-KMG & optische Messtechnik (Mitutoyo & ZEISS) in der Feinguss-Qualitätssicherung

Wie Koordinatenmessgeräte und optische Scanner Form- und Lagetoleranzen (GD&T) sowie CAD-Soll-Ist-Abgleiche für Null-Fehler-Guss absichern.

PT ZAP garantiert 100% Maßhaltigkeit durch hochpräzise CNC Mitutoyo 3D-Koordinatenmessgeräte (KMG) und optische ZEISS-Messtechnik für vollständige GD&T-Prüfung und EN 10204 3.1 Zertifizierung.

Wichtige Spezifikationen:
  • ✔ Mitutoyo 3D-CNC-KMG mit Tastkopfgenauigkeit von 1,7 µm
  • ✔ Optischer ZEISS 3D-Flächenscan mit Falschfarben-Abgleich gegen das CAD-Modell
Präzisionsguss für medizinische Implantate (ZENMED+ & ISO 13485)
Medizintechnik
7 min read November 2018 / Updated 2026

Präzisionsguss für medizinische Implantate (ZENMED+ & ISO 13485)

Herstellung von orthopädischen Traumaimplantaten, Wirbelsäulensystemen und OP-Instrumenten aus Titan und Implantat-Edelstahl in Indonesien.

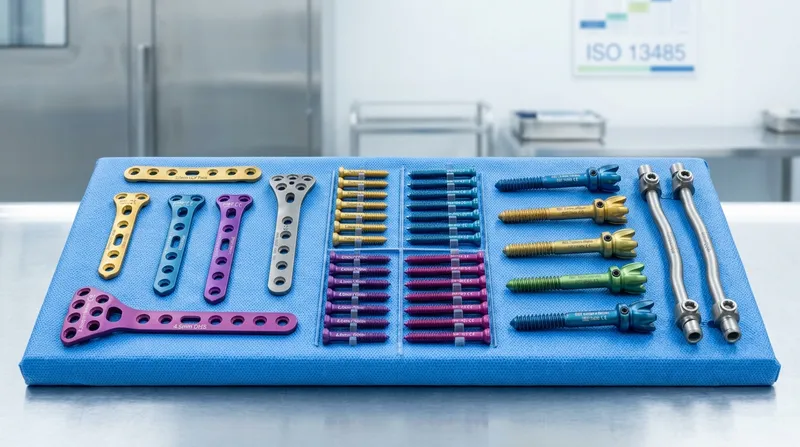
Über die spezialisierte Division ZENMED+ fertigt PT ZAP ISO 13485-zertifizierte orthopädische Traumaimplantate, Knochenschrauben und Wirbelsäulenfiksatoren unter Reinraumbedingungen.

Wichtige Spezifikationen:
  • ✔ ISO 13485:2016 zertifiziertes Qualitätsmanagementsystem für Medizinprodukte
  • ✔ Zertifizierte Implantatlegierungen: ASTM F136 Ti-6Al-4V ELI & ASTM F138 316LVM
Zerstörungsfreie Werkstoffprüfung (ZfP) im Feinguss: PT, UT & MT Prüfverfahren
ZfP-Prüflabor
7 min read March 2021 / Updated 2026

Zerstörungsfreie Werkstoffprüfung (ZfP) im Feinguss: PT, UT & MT Prüfverfahren

Hauseigene Stufe-II-zertifizierte Prüfverfahren für fehlerfreie Druckgrenzen und PED 2014/68/EU Konformität.

Kritische Industrieanwendungen in Armaturen, Bahn und Energie erfordern rigorose ZfP. PT ZAP führt Farbeindringprüfung (PT), Ultraschallprüfung (UT) und Magnetpulverprüfung (MT) im eigenen Werk nach ASTM/ISO durch.

Wichtige Spezifikationen:
  • ✔ Farbeindringprüfung (PT) fluoreszierend und rot-weiß nach ASTM E1417 & ISO 3452
  • ✔ Ultraschallprüfung (UT) zur Detektion von inneren Seigerungen und Lunkern nach ASTM A609
Was ist der Stahlguss-Gießprozess? Schwerkraftguss & Schalenvorwärmung
Gussgrundlagen
6 min read August 2021 / Updated 2026

Was ist der Stahlguss-Gießprozess? Schwerkraftguss & Schalenvorwärmung

Induktionsofenabstich, Pfannentransfer, Keramikfilter und warum Schalenvorwärmung über 700°C Kaltschweißstellen und Gasporosität verhindert.

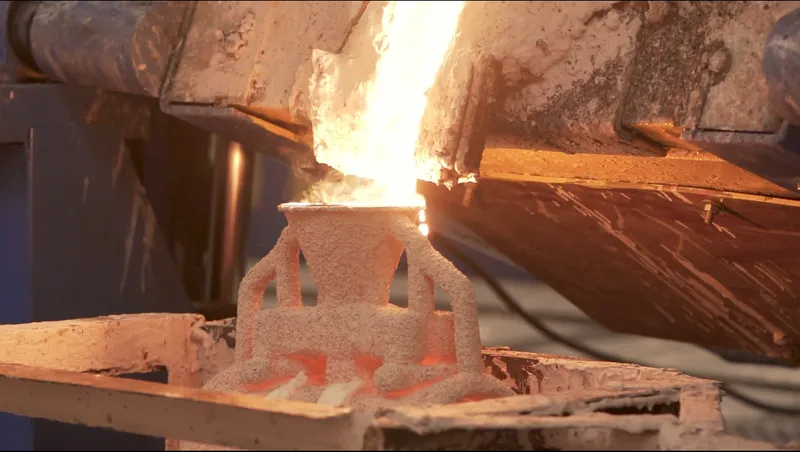
Das Gießen von flüssigem Stahl in Keramikformen ist der entscheidende metallurgische Schritt im Feinguss. PT ZAP nutzt Schwerkraftguss mit Keramikschaumfiltern und wärmt die Formen auf über 700°C vor, um fehlerfreies Füllen dünner 1,5 mm Wandstärken ohne turbulente Oxidation zu sichern.

Wichtige Spezifikationen:
  • ✔ Inductotherm Mittelfrequenz-Induktionsschmelzen bis 1650°C
  • ✔ Schalenvorwärmung auf 700°C–900°C in gasbeheizten Drehrohröfen
Gussfehleranalyse: Gasporosität, Schwindungshohlräume & Vermeidungsstrategien
Messtechnik & Qualität
7 min read October 2021 / Updated 2026

Gussfehleranalyse: Gasporosität, Schwindungshohlräume & Vermeidungsstrategien

Ursachenanalyse offener vs. geschlossener Lunker, Gaslöslichkeit in Stahlschmelzen und Beseitigung von Hohlräumen durch gerichtete Erstarrung.

Porosität und Lunker sind die beiden kritischsten Gussfehler. Gasporosität entsteht durch den sprunghaften Abfall der Gaslöslichkeit beim Erstarren, während Schwindungslunker durch Volumenkontraktion verursacht werden. Erfahren Sie, wie PT ZAP Vakuumentgasung, Desoxidationsmittel und Modulberechnungen für fehlerfreie Bauteile einsetzt.

Wichtige Spezifikationen:
  • ✔ Unterscheidung Gasporosität vs. Schwindungslunker bei Röntgen- und Farbeindringprüfung
  • ✔ Chvorinov-Speiserdimensionierung sichert Modul(Speiser) > 1,2 x Modul(Bauteil)
Anschnittsystem-Design im Feinguss: Anguss-, Speiser- und Anschnitt-Modulberechnung
Gussgrundlagen
6 min read November 2021 / Updated 2026

Anschnittsystem-Design im Feinguss: Anguss-, Speiser- und Anschnitt-Modulberechnung

Laminare Strömungsführung, druckbeaufschlagte vs. drucklose Anschnittverhältnisse und optimale Speiseranordnung für progressive Erstarrung.

Ein schlecht ausgelegtes Anschnittsystem verursacht Luftturbulenzen, Schlackeneinschlüsse und vorzeitiges Einfrieren des Anschnitts. Durch hydrodynamische Strömungsmodellierung und Chvorinov-Modulberechnungen sichert PT ZAP eine gleichmäßige Hohlraumfüllung und optimale Nachspeisung der dickwandigsten Zonen.

Wichtige Spezifikationen:
  • ✔ Nicht-turbulente Anschnittverhältnisse: Druckloses 1:2:2 Strömungssystem
  • ✔ Konische Einlaufkanäle verhindern Lufteinzug und Wirbelbildung
Stahlsorten-Klassifizierung für Präzisionsguss: Chemische Zusammensetzung, Gefüge & Wärmebehandlung
Metallurgie & Stähle
8 min read January 2022 / Updated 2026

Stahlsorten-Klassifizierung für Präzisionsguss: Chemische Zusammensetzung, Gefüge & Wärmebehandlung

Vergleichender Leitfaden für Kohlenstoffstähle (WCB), austenitische Edelstähle (CF8/CF8M), Duplex (4A/5A) und Nickellegierungen nach ASTM und DIN EN.

Die Wahl der optimalen Stahlsorte erfordert eine genaue Abwägung von Korrosionsbeständigkeit (PREN), Zugfestigkeit, Schweißbarkeit und Materialkosten. Erfahren Sie, wie PT ZAP ASTM A351 CF8M, ASTM A216 WCB, Duplex 2205 und 17-4PH mit 100% optischer Emissionsspektrometrie schmelzenbezogen zertifiziert.

Wichtige Spezifikationen:
  • ✔ PREN-Berechnung: Cr + 3,3(Mo + 0,5W) + 16N für Lochfraßbeständigkeit
  • ✔ Ferritnummer-Kontrolle (FN 8–18) in CF8M zur Vermeidung von Heißrissen

Haben Sie eine Bauteilzeichnung oder DFM-Frage?

Senden Sie Ihre 2D/3D-CAD-Daten für eine persönliche DFM-Prüfung und ein Werksangebot innerhalb von 24 Stunden unter strenger NDA-Geheimhaltung.

Schnellanfrage für Industrie & OEM

RFQ-Anfrageassistent für Feinguss & CNC

Erhalten Sie innerhalb von 24–48 Stunden ein detailliertes metallurgisches und DFM-Angebot.

100% Geheimhaltung (NDA) Strenge IP- & CAD-Vertraulichkeit

1 Zielbranche & Bauteilanwendung auswählen

Wählen Sie das primäre Einsatzgebiet für Ihr Gussbauteil: